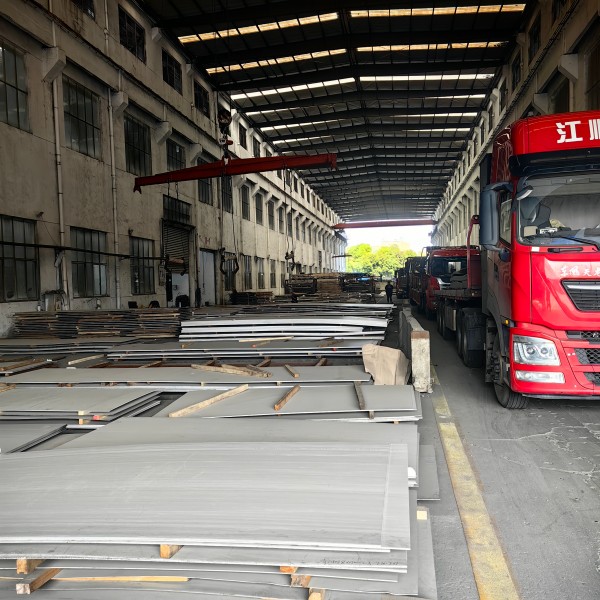
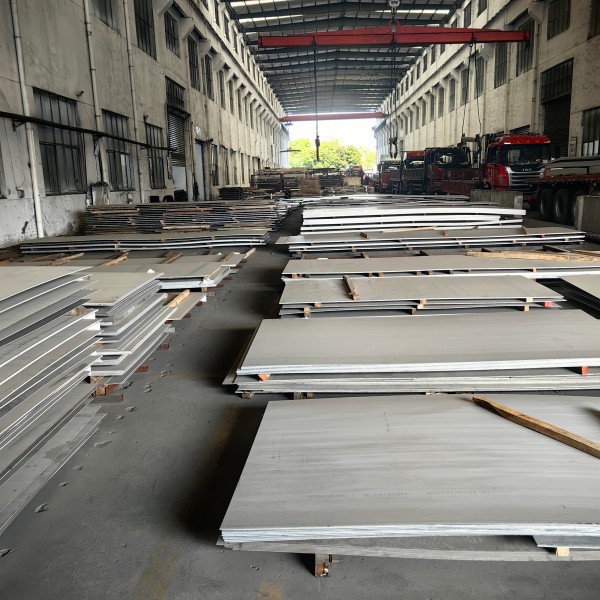
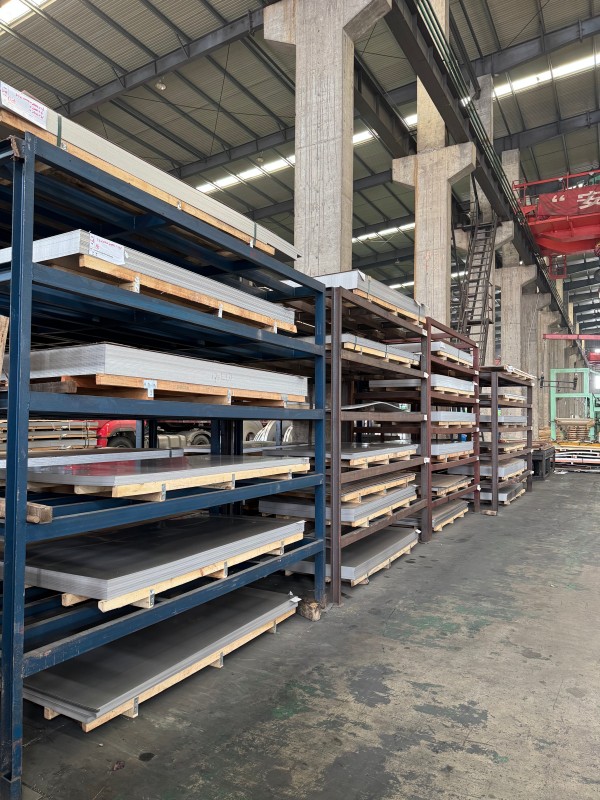
Топло валани 304 нерѓосувачки челик лим
Топло валани лимови од нерѓосувачки челик 304 нудат комплетен синџир на снабдување на услуги. Во однос на димензионалната обработка, ние поддржуваме израмнување со фиксна должина, прецизно засекување и сечење на делови со неправилна форма, со строга контрола на толеранцијата за да се задоволат потребите за прецизно склопување. Нашата водечка кинеска фабрика гарантира квалитет; секоја серија листови доаѓа со оригинален сертификат за квалитет на материјалот од производителот, а ние нудиме услуги за верификација како што се спектрално тестирање и недеструктивно тестирање, поддржувајќи повторна проверка од трета страна.
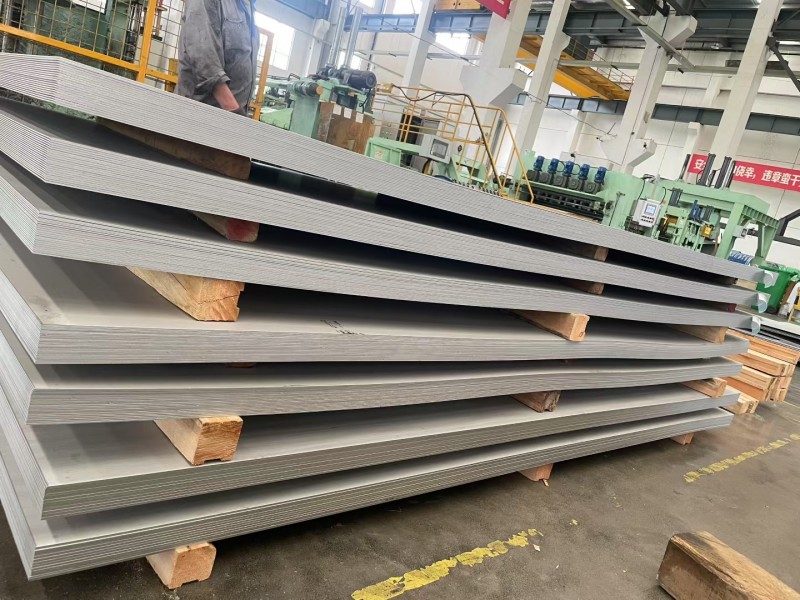
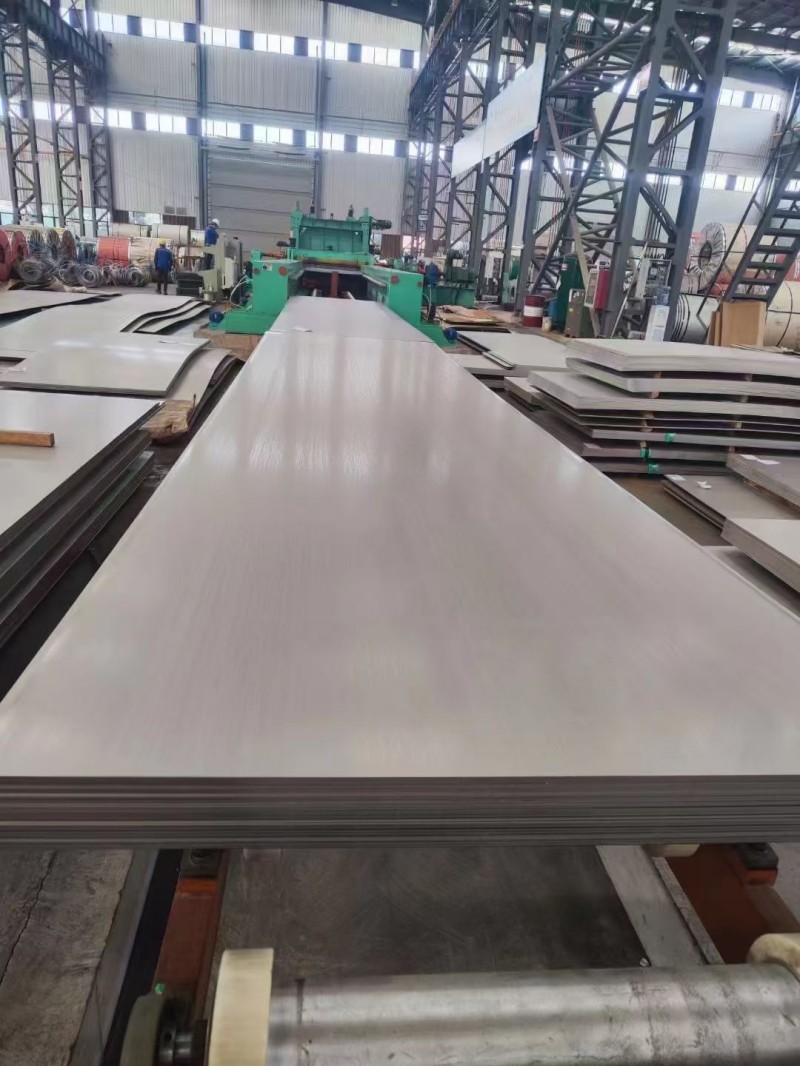
Топло валани лимови од нерѓосувачки челик 304 се широко користени аустенитни нерѓосувачки челични лимови во индустриските полиња, во согласност со националниот стандард GB/T 4237 и меѓународните стандарди како ASTM и JIS, со широк опсег на спецификации. Стандардниот опсег на дебелина на нашата фабрика е 3,0 mm-60 mm, со екстра-дебели плочи приспособливи до 200 mm. Најчестите широчини на листови се 1500mm, 1800mm и 2000mm, со стандардна должина од 6000mm, а може да се приспособат и нестандардни големини. Стандардната завршна обработка на површината е NO.1 топло валана и кисела, со униформа мат сребрено-бел изглед. Средно тенки плочи (3-12 mm) првенствено се користат за рамки на опремата и општински структурни компоненти, додека подебелите плочи (16 mm и погоре) се широко користени во садови под притисок, резервоари за складирање хемикалии, тешки машини и други тешки примени под притисок.
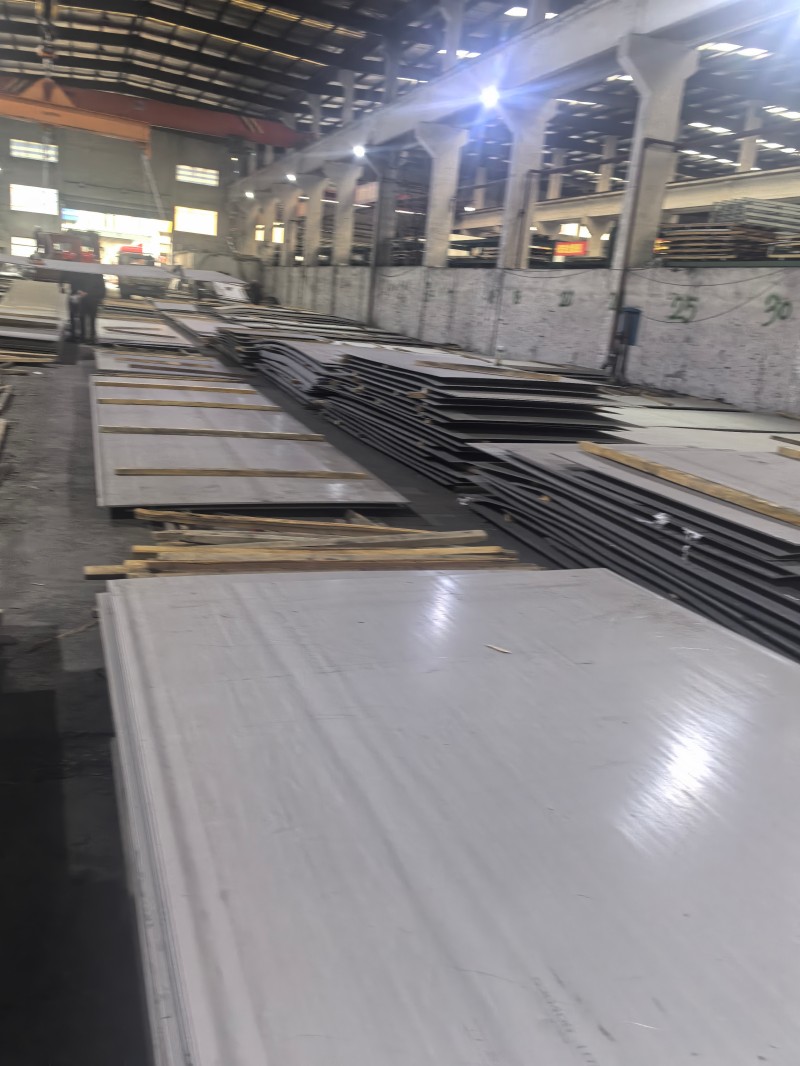
Топло валани 304 Процес на производство на јадро од нерѓосувачки челик
I. Подготовка и загревање на плочи
Основа на суровина: Континуирано излеана плоча од нерѓосувачки челик од 304 аустенити, стандардна дебелина 150-250 mm
Предтретман: Мелење површински пукнатини, подмножества и други примарни дефекти пред влегувањето во печката
Опрема за греење: Печка со греда
Параметри на процесот: Униформно загревање во опсег од 1200-1250℃
Клучни контролни точки: добивање на еднофазна аустенитна структура, намалување на отпорот на деформација и избегнување на прегревање и врнежи со меѓугрануларна осиромашување на хром
II. Процес на грубо тркалање
Пред-процес: Отстранување на бигор од вода под висок притисок за отстранување на примарниот оксид од површината и спречување на притискање на површината на плочата
Начин на валање: Повеќепропусно клипно тркалање на мелница за груба обработка
Резултат на формирање: Плоча со дебелина од 200 мм валани во средни плочи од 30-60 мм
Клучни контролни точки: контролирање на толеранцијата на ширината и плошноста на плочата, прелиминарно префинетост на зрната
III. Завршете го процесот на тркалање
Компатибилност со опрема
Тенка плоча од 3-12 мм: 7 континуирана тркалачка мелница за средни и тешки плочи (14 мм и погоре): реверзибилна мелница со едно место
Три основни контролни индикатори
Конечна температура на тркалање: стабилна во опсегот од 900-1000℃ за да се спречи врнежите од кршливи фази
Точност на дебелина: AGC автоматски систем за контрола на дебелината, точност на националниот стандард ± 0,1 ~ ± 0,3 mm
Контрола на обликот на плочата: Обезбедува плошност на плочата преку технологијата за ролни со свиткување и поместување
Предизвици во процесот: нерѓосувачкиот челик 304 има многу поголема отпорност на деформација од обичниот јаглероден челик, што бара поголемо оптоварување на мелницата и прецизност во обликот на ролната
IV. Прием за ладење и формирање на ламинарен тек
Процес на ладење: Систем за ладење со ламинарен проток за еднообразно ладење и прецизна контрола на брзината на ладење
Основна цел: да се избегнат крупните зрна и да се обезбедат униформни и стабилни механички својства како што се јачината и пластичноста на плочата
Начин на примање
Тенки плочи од 3-12 мм: намотани во топло валани челични калеми за лесна континуирана обработка и транспорт
Плочи со дебелина од 14 мм: Директно исечени по должина на единечни чинии со средна дебелина.
V. Греење на раствори (процес на јадрото на клучот)
Неопходност на процесот: Топлото валање и ладењето ќе таложат соединенија на хром карбид, предизвикувајќи трошење на хромот помеѓу зрната и значително намалување на отпорноста на корозија.
Параметри на процесот: Греење на 1050-1100℃ и задржување, проследено со брзо ладење на вода/воздух до собна температура.
Основна функција: Карбидите целосно се раствораат во аустенитната матрица, заклучувајќи се во еднофазна структура и враќајќи ја отпорноста на корозија и пластичноста.
Избор на опрема:
Валани плочи: Сериска обработка во печка за континуирано жарење
Дебели плочи: Печка за жарење од типот на количка
VI. Кисела и пасивација
Основна функција: Ја отстранува густата скала од оксид по топло валање и жарење, формирајќи филм за пасивација на површината за да се подобри основната отпорност на корозија.
Процес во две фази:
Пред-кисење со сулфурна киселина: ја олабавува структурата на скалата на оксидот
Завршно кисело со мешана азотна киселина + флуороводородна киселина: Темелно го отстранува оксидниот слој и истовремено ја комплетира пасивацијата.
Површина на готов производ: униформа мат сребрено-бела БР.1 Стандардна површина со топло валани
Клучни контролни точки: Прецизно контролирајте го односот на киселинскиот раствор и времето на киснење за да избегнете киселост и интергрануларна корозија.
VII. Доработка и фабричка инспекција
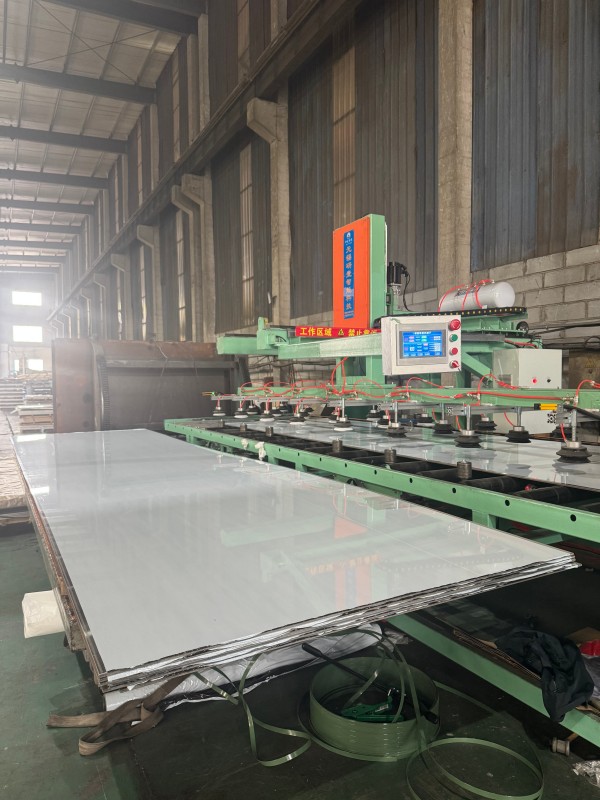
Процес на завршна обработка: Машината за израмнување го коригира обликот на плочата, единицата за отсекување на рабовите ги отсекува страните и сече должина до одредени димензии.
Процес на инспекција
Инспекција на ролна/лист: Толеранција на дебелина, квалитет на површината
Проверка на земање мостри: Механички својства, хемиски состав
Испорака: Издавање на оригинален сертификат за квалитет на фабриката
Кои фактори влијаат на цената на топловаланиот лим од нерѓосувачки челик 304?
I. Трошоци за суровини: Основната основна поддршка за флуктуации на цените
Трошоците за суровини сочинуваат приближно 80% од вкупниот трошок на топловалениот лим од не'рѓосувачки челик 304, што ги прави основниот двигател на флуктуациите на цените.
1. Суровини базирани на никел: нерѓосувачки челик 304 содржи 8%-10,5% никел. Трошоците за никел сочинуваат речиси половина од цената на суровините, што го прави најсилната променлива во флуктуациите на цените. Домашните челичарници првенствено користат свинско железо со висока содржина на никел и отпад од нерѓосувачки челик 304 како нивни извори на никел, дополнети со мала количина на електролитски никел. Меѓународните цени на никелот LME, индонезиските политики за извоз на руда за никел/никел за свинско железо и пренасочувањето на побарувачката на никел кон нови енергетски батерии директно влијаат на цената на лимот.
2. Ферохромни суровини: нерѓосувачки челик 304 содржи 18%-20% хром. Ферохром со висока содржина на јаглерод е втора по големина ставка во трошоците за легура. Промените во понудата во главните земји производители како Јужна Африка и Казахстан, како и стапката на искористување на домашниот производствен капацитет на ферохром, ќе влијаат на цените на лимот преку разгледување на трошоците.
3. Енергија и помошни материјали: Топлото валање е процес кој троши многу енергија. Флуктуациите во цените на електричната енергија и коксот директно влијаат на трошоците за тркалање. Истовремено, цената на хемиските суровини што се користат за мариноване и пасивација, исто така, благо ќе влијае на крајната цена на топло-валаната кисела површина NO.1.
II. Структура на понуда и побарувачка: директни двигатели на краткорочните флуктуации на цените
1. Страна на снабдување: Плановите за ослободување на капацитетот и одржување/намалување на производството на големите домашни фабрики за нерѓосувачки челик директно ја одредуваат понудата на пазарот на самото место. Новиот капацитет што доаѓа на интернет и приливот на увезен топловалан челик ќе го зголеми притисокот на понудата на пазарот и ќе го потисне растот на цените. Кога се заоструваат ограничувањата за заштита на животната средина и контролите за потрошувачката на енергија, стапките на работа на челичарниците се намалуваат, а намалувањето на понудата ги поддржува цените.
2. Страна на побарувачката: Топло валани челик 304 главно се користи во резервоари за складирање хемикалии, садови под притисок, тешки машини и општинска инфраструктура. Работните стапки и распоредот за започнување на проекти на долните индустрии директно ја одредуваат побарувачката за набавки. Индустријата доживува сезонски врвови и сезони вон шпиц. Врвната побарувачка за време на „Златниот септември и сребрениот октомври“ и периодот на складирање на залихи на крајот на годината/почетокот на годината има тенденција да ги зголеми цените, додека послабата побарувачка во летната сезона вон шпиц врши надолен притисок врз цените.
3. Нивоа на залихи: Социјалниот инвентар и инвентарот на челичарницата се директни одрази на односот на понудата и побарувачката. Кога залихите продолжуваат да се акумулираат и се трупаат стоки, трговците и челичарниците се поподготвени да ги намалат цените за да го преместат залихите; кога залихите се намалени на ниски нивоа, добавувачите се поподготвени да ги задржат цените, што ги прави цените поверојатно да растат отколку да паѓаат.
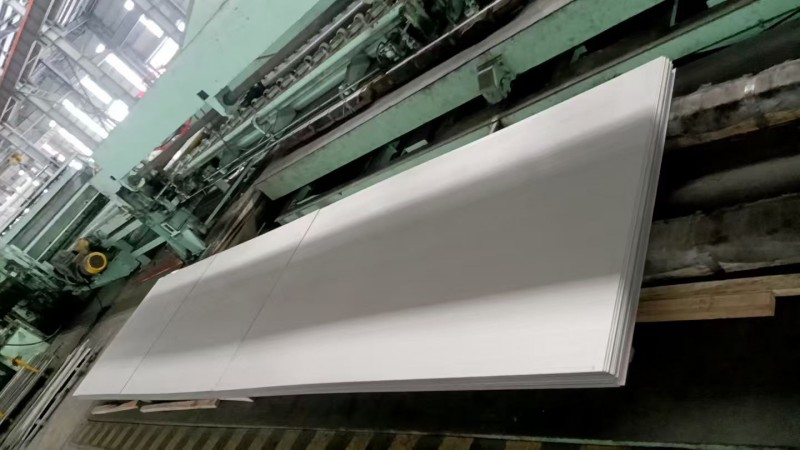
Топло валани плочи од нерѓосувачки челик 304 од истиот материјал може да имаат значителни разлики во цените поради спецификациите, стандардите и барањата за обработка:
1. Дебелина и ширина: Стандардните средно-тенки плочи од 3-12 мм се ценат врз основа на дебелината. Плочите подебели од 16 mm бараат повеќе пропусници за тркалање и имаат подолги циклуси на производство, што резултира со зголемување на цените со дебелината. Екстра дебели плочи над 60 mm имаат високи производствени бариери и ограничен капацитет, што доведува до позначајна премија. Што се однесува до ширината на плочата, стандардната ширина од 1500 mm има најниска цена, додека плочите со ширина од 1800 mm, 2000 mm и плочите со нестандардна должина имаат различни степени на зголемување на цените.
2. Стандарди и толеранции: Плочите што одговараат на различни стандарди како што се GB/T 4237 (кинески национален стандард), ASTM (американски стандард) и JIS (јапонски стандард) имаат различни состави и барања за толеранција, што резултира со разлики во цените. Плочите со позитивни толеранции и плочите на садовите под притисок за кои е потребно недеструктивно тестирање лист по лист, се поскапи од обичните индустриски плочи.
3. Услуги за понатамошна обработка: Основната цена е за кисела површина NO.1. Секундарната обработка, како што се израмнувањето со ЦПУ, сечењето, ласерското сечење, пескарењето/цртањето на жица итн., ќе предизвика дополнителни трошоци за обработка по процес, што на крајот ќе ја зголеми конечната куповна цена.
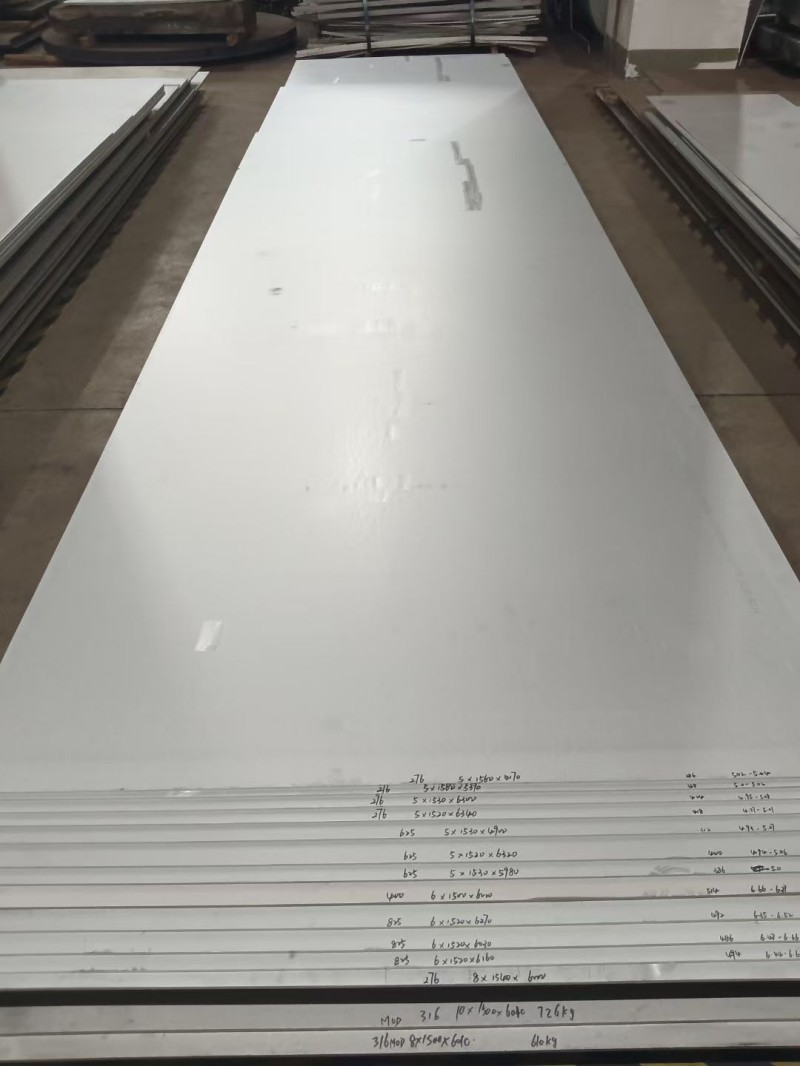
Испрати барање
Контакт Инфо
-
Адреса
Ханју Џингу, зона за висока технологија, град Џинан, провинција Шандонг, Кина
-
тел
-
Е-пошта
За прашања за јаглероден челик, не'рѓосувачки челик, галванизиран челик или ценовник, ве молиме оставете ни ја вашата е-пошта и ние ќе стапиме во контакт во рок од 24 часа.
Поврзани производи


Вести Препораки